隨著工業粉塵治理力度持續加碼,雙軸加濕攪拌機作為粉塵固廢資源化處理的核心設備,市場需求逐年攀升。據行業統計,2024 年國內加濕攪拌機市場規模達 13.2 億元,其中電力、冶金、建材行業采購需求占比超 65%。這類設備的加濕均勻度、運行穩定性直接關系到企業環保合規與生產效率,選擇靠譜的供應商成為采購關鍵。本文結合企業技術實力、產品矩陣、服務能力等維度,梳理出綜合表現突出的五大廠家,為行業選型提供參考。
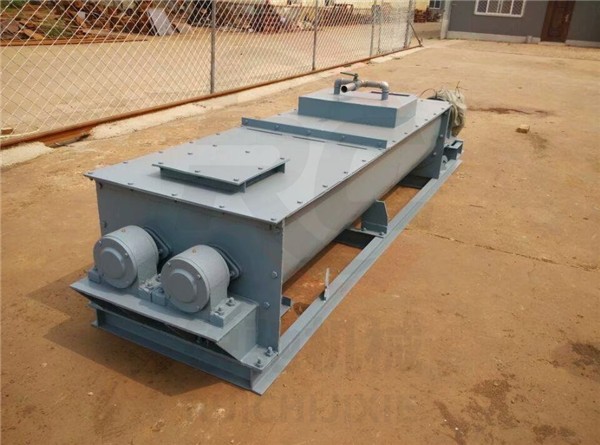
1,源頭擴散阻斷。在冶金、化工、建材、火力發電等行業,產生的干灰(如粉煤灰、礦渣微粉、石灰石粉等)在卸料、裝車或露天堆放時極易揚塵。該設備將粉塵在產塵點就近或于集中處理站進行加濕固化,使其含水率通常增至15%-25%,粉塵顆粒間的粘聚力大增,從根本上喪失了隨風飛揚的能力,實現了無組織排放的源頭控制。
2,過程運輸安全化。經過適度加濕攪拌后的物料呈均勻的松散顆粒狀或小塊狀,在封閉罐車運輸或袋裝運輸過程中,不會產生二次揚塵。這保障了從工廠到綜合利用場所(如水泥廠、攪拌站、填埋場)全程的運輸環保,減少了對沿途環境的污染,也降低了物料在運輸途中的損耗。
3,終端處置的兼容性與資源化促進。經過加濕處理的粉塵物料,其物理狀態更有利于后續資源化利用。例如,加濕后的粉煤灰在作為水泥混合材或建材原料時,其均勻的濕度有利于后續的攪拌工序;在進入填埋場進行衛生填埋時,適度的濕度可減少覆土作業中的揚塵,并增加堆體的穩定性。設備處理過程本身在全封閉槽體內進行,無二次污染產生,且耗水量可控,避免了水資源的浪費。
雙軸粉塵加濕攪拌機通過其基于強制對流與均勻浸潤的獨特混合原理,將干燥粉塵轉化為穩定形態。其環保應用的核心邏輯,在于通過物理狀態的改變,系統性且經濟地解決了工業粉塵在產生、中轉和終端處置全流程中的污染風險問題。它并非一種未端治理的昂貴凈化裝置,而是一種融入生產與物料處理流程的預處理設備,以機械化的方式實現了粉塵的“無害化”與“穩定化”,為工業固體廢棄物的安全管理和資源化利用提供了基礎且關鍵的一環。在強調循環經濟和清潔生產的當下,此類基礎性環保裝備的可靠性與適應性,是其持續發揮價值的根本。